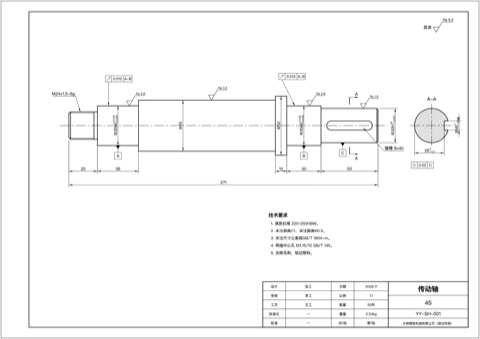
传动轴
YY-SH-001识别已确认- 上传图纸
- 识别校核
- 3工艺路线
- 4成本报价
推荐工艺路线
7 道工序 · 外协 1 道
规则规则库
相似件历史工时
AI模型推理
| 工序 | 名称与内容 | 工作中心 | 准备 min | 单件 min | 依据 |
|---|---|---|---|---|---|
| 10 | 下料 圆钢 Φ55×276(最大 Φ52 + 单边余量 1.5) | 带锯床 | R-003 | ||
| 20 | 粗车 车端面、钻中心孔 B3.15,外圆留余量 2 mm | 数控车床 | 相似件 | ||
| 30 | 调质 220~250HBW 外协 粗车后、半精车前进行,避免热处理变形影响精度 | 外协热处理 | — | ¥3.5/kg | R-031 |
| 40 | 半精车 精车 Φ45、M24×1.5;轴承位与联轴器位留磨量 0.3 | 数控车床 | 相似件 | ||
| 50 | 铣键槽 8N9×40,V 型块装夹保证对称度 0.02 | 立式加工中心 | AI | ||
| 60 | 外圆磨 两顶尖装夹磨 Φ35k6 ×2、Φ30h7,保证跳动 0.012 | 外圆磨床 | R-012 | ||
| 70 | 终检 尺寸、跳动、硬度抽检 | 检验站 | R-001 | ||
| 合计 | 120 | 78 |